首页 › 工厂与工艺 › 折弯成型
折弯成型:柜体对角线 ≤1.5mm,角度 ±0.5°
折弯成型:柜体几何精度,密封防护的前提
折弯成型:决定柜体的几何精度
折弯后对角线误差直接决定柜门能否严丝合缝地关紧。控制折弯精度是密封防护的前提。
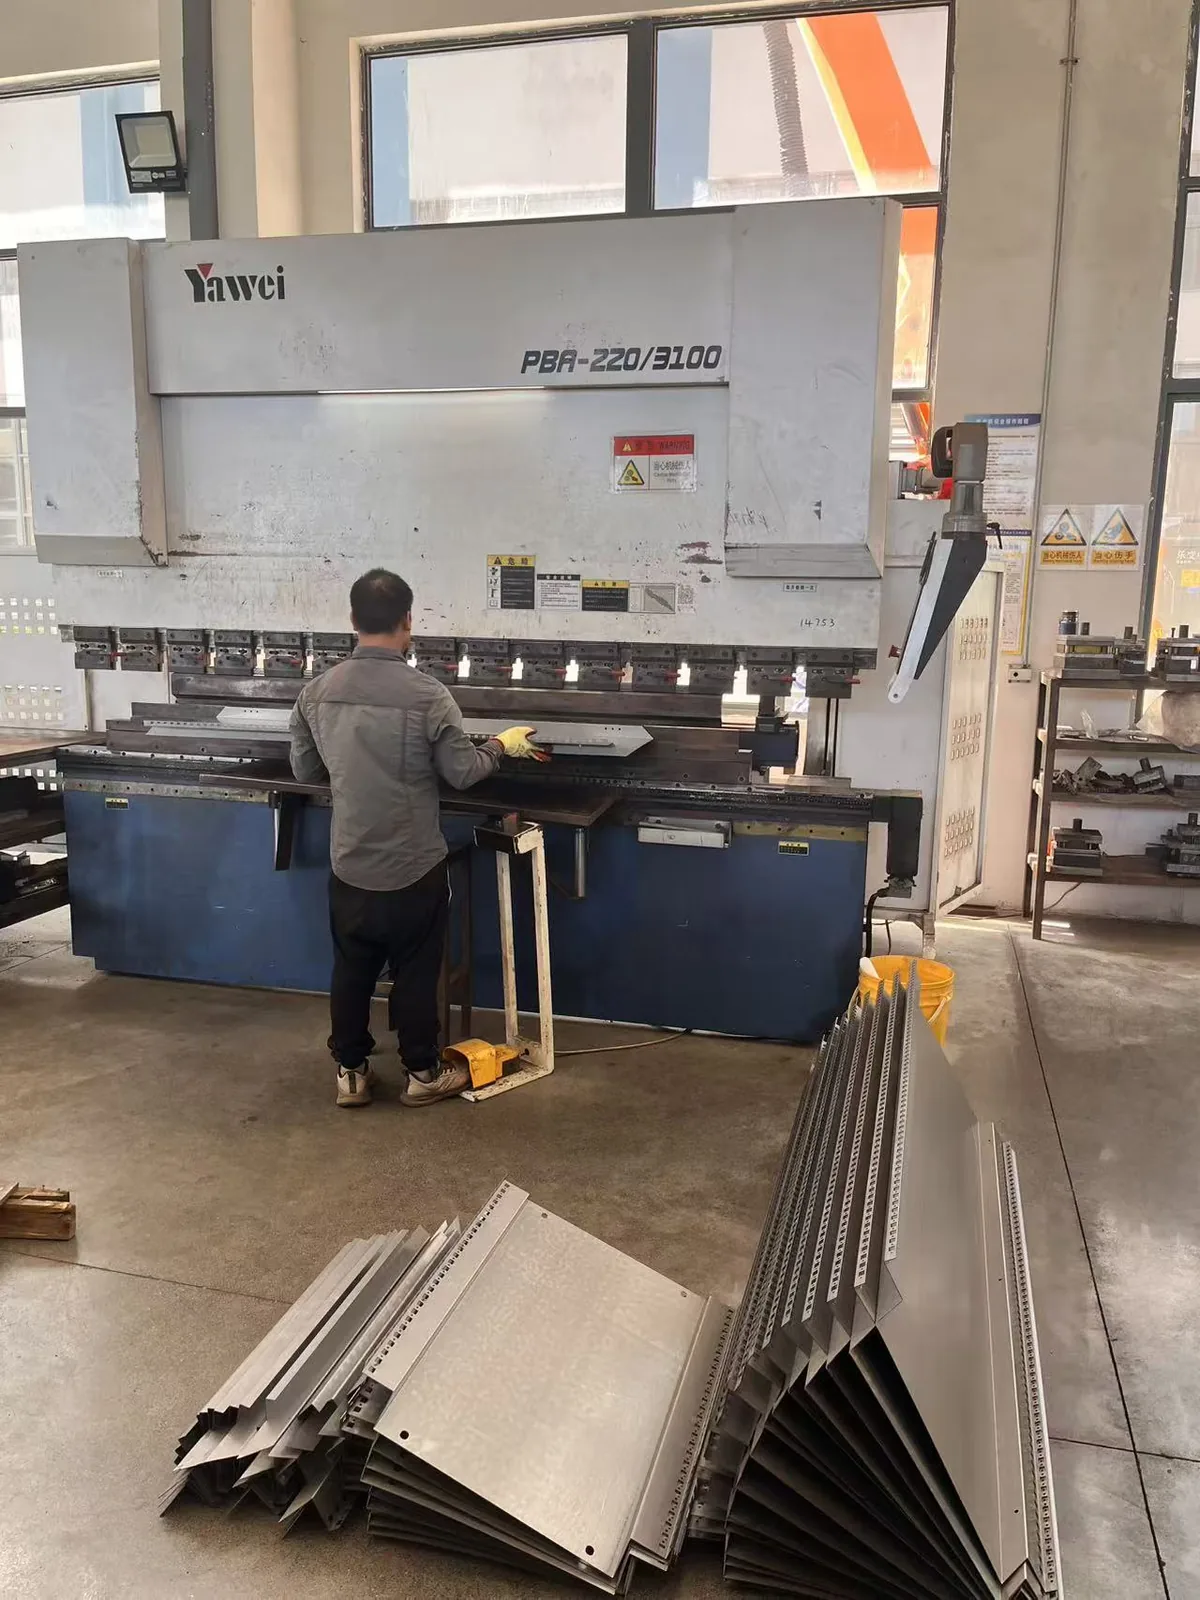
实拍图带自有品牌水印(原图即带),验厂时现场对照。
工艺口径
≤1.5mm
折弯后对角线误差
100T
常用折弯机吨位
±0.5°
折弯角度公差
折弯的关键控制点
- 折弯顺序:先内后外、先小后大;
- 回弹补偿:板厚与材质影响回弹,按材质补偿;
- 尺寸链:箱体总高与对角线在折弯后复测。
这个工序对项目意味着什么?问工程师
把你的工况(元件类型、批量、特殊要求)发给工程师,工程师说明本工序在你的项目里的具体执行口径。
咨询工序细节GU Electric(浙江金麟电气)· 桐庐凤川工业区惠港路 27 号 · 5000㎡ 车间
sales@gu-electric.cn · 微信:186 5712 0011 · ISO9001:2015 · CE(LVD+EMC)· IP65 测试报告
sales@gu-electric.cn · 微信:186 5712 0011 · ISO9001:2015 · CE(LVD+EMC)· IP65 测试报告